Контроль подтверждает соответствие детали согласованному чертежу. Для зубчатого колеса недостаточно проверить наружный диаметр и число зубьев: работу передачи определяют отклонения профиля, шага, линии зуба и положение венца относительно посадок.
Что следует включить в требования
| Объект контроля | Что проверяют | Что задать в документации |
|---|---|---|
| Зубчатый венец | Профиль, шаг, направление линии зуба, толщину зуба | Стандарт, степень точности и конкретные параметры |
| Посадки и базы | Размеры, форму, биение и положение поверхностей | Поля допусков, базы и геометрические допуски |
| Поверхность | Шероховатость, повреждения и состояние после обработки | Допустимые значения и зоны контроля |
| Термообработка | Твёрдость, глубину слоя и иные заданные свойства | Метод, место и объём проверки |
| Комплектная пара | Контакт и зазор в монтажном положении | Условия сборки и критерии приёмки |
Объём сплошного или выборочного контроля партии согласуют заранее. Проверка каждого параметра на каждой детали не предполагается автоматически.
Измерения зубьев
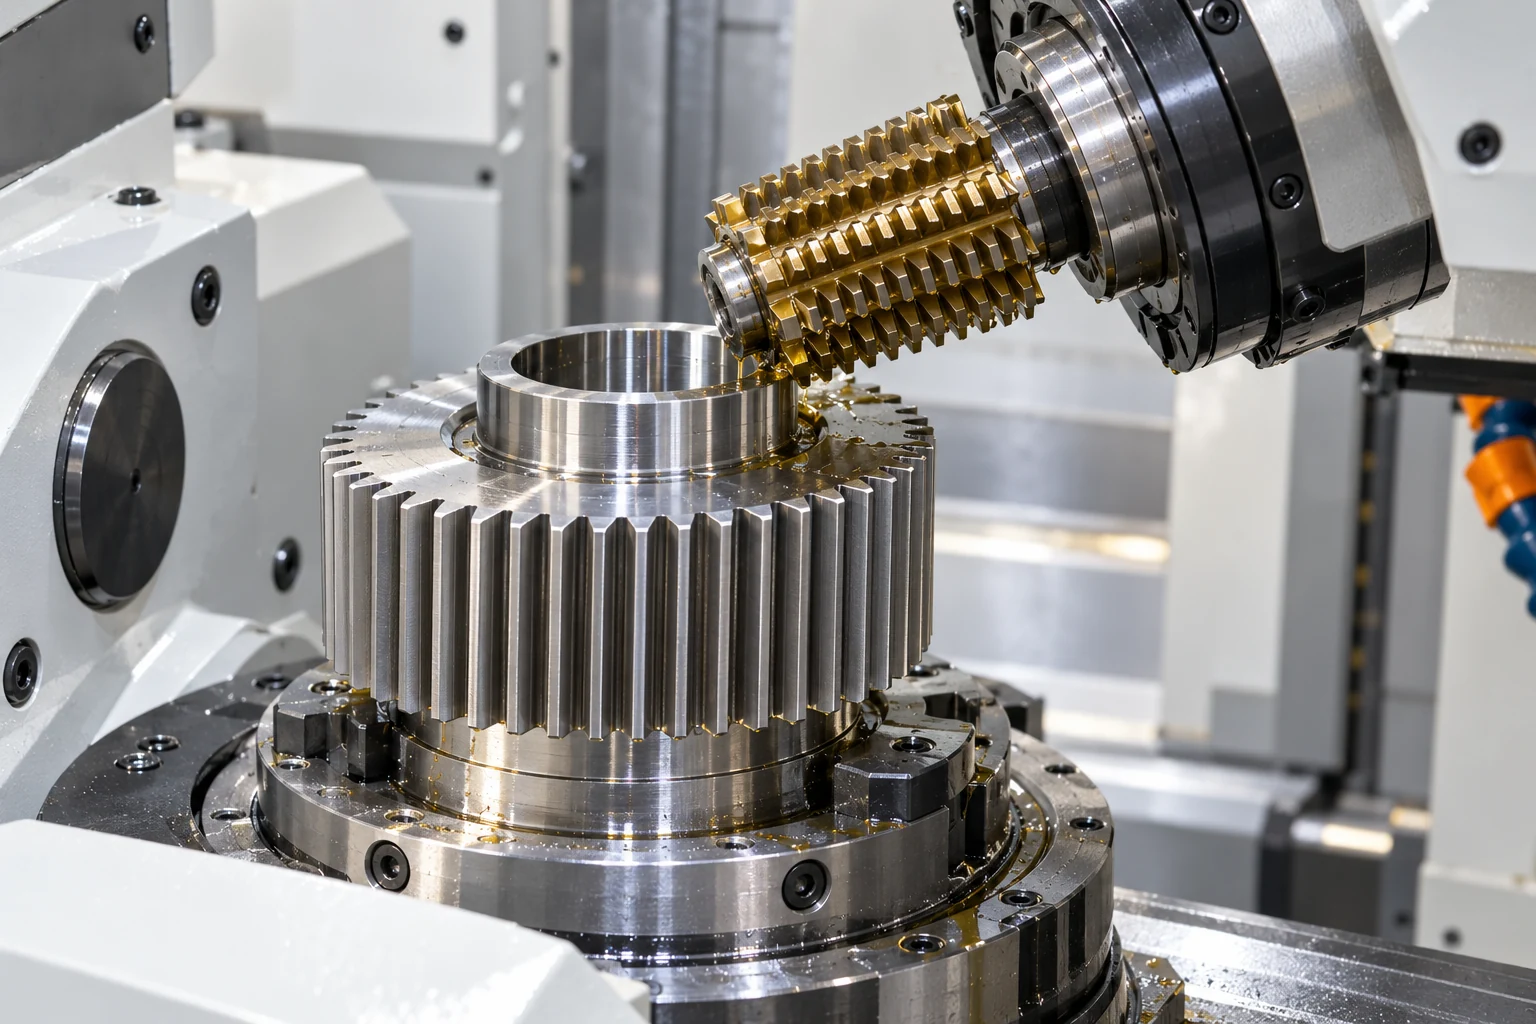
Профиль и линию зуба проверяют подходящими специализированными приборами или измерительной системой. Шаг и его накопленные отклонения характеризуют расположение зубьев по окружности. Толщину зуба могут контролировать через длину общей нормали, измерение по роликам или другой предусмотренный метод.
Средство измерения выбирают по размеру детали, допуску, базе и требуемой неопределённости. Штангенциркуль полезен для габаритов, но не заменяет измерение профиля и направления зуба.
Точность зубьев и точность посадок
Это разные системы требований. Обозначения H7, h6, IT9 относятся к размерным допускам и не задают степень зубчатой точности. Для венца указывают стандарт и параметры точности зубчатой передачи.
Номера ГОСТ для методов измерения твёрдости также нельзя применять к зубчатой геометрии. ГОСТ 9013-59 относится к методу Роквелла, ГОСТ 9012-59 — к методу Бринелля. Названия подтверждены в карточках Росстандарта: Бринелль, Роквелл. Применимые стандарты зубчатой точности выбирают для типа передачи и проверяют в актуальной документации заказа.
Пятно контакта и боковой зазор
Для пары контакт проверяют в установленном монтажном положении. Контроль краской показывает расположение контакта при заданных условиях, но не равен испытанию под рабочей нагрузкой. У конической пары монтажные расстояния особенно важны.
Зазор зависит от толщины зубьев, расстояния между осями, монтажа и температуры. Его нельзя считать свойством одной детали вне условий сборки.
Паспорт и протокол
Комплект документов согласуют в заказе. Полезный протокол связывает результат с конкретной деталью или партией и содержит:
- обозначение и версию чертежа;
- контролируемый параметр, требование и фактическое значение;
- базирование, метод и средство измерения;
- сведения о материале и термообработке в согласованном объёме;
- дату, идентификацию партии и заключение о соответствии.
Протокол не должен содержать результатов измерений, которые фактически не выполнялись. Для ответственных деталей дополнительные методы, участие заказчика и контрольные образцы согласуют до производства.
Если обнаружено несоответствие
Результат сравнивают с критерием приёмки и проверяют корректность измерения. Доработку, повторное изготовление или допустимое согласованное отступление оформляют по условиям заказа. Нельзя автоматически признать деталь годной только потому, что она входит в зацепление.
Читайте также технологию изготовления и разбор зубоизмерения.
Прозрачные условия изготовления
- 01Параметры и маршрут изготовления согласуют до начала работ
- 02Требования к приёмке фиксируют в техническом задании
- 03Стоимость рассчитывают по конструкции и объёму заказа
Обмер образца, проектирование и изготовление согласуют как отдельные этапы, если они необходимы.
Частые вопросы
Достаточно ли измерить модуль и наружный диаметр?
Нет. Для подтверждения требований к венцу проверяют согласованный набор параметров, включая профиль, шаг и линию зуба. Габариты не подтверждают точность зацепления.
Измеряется каждая деталь или выборка?
Объём проверки фиксируют в плане приёмки. Он зависит от серии, ответственности детали и требований заказчика; результаты выборки нельзя выдавать за индивидуальное измерение каждой детали.
Заменяет ли пятно контакта протокол измерений?
Нет. Оно показывает расположение контакта пары в заданных условиях. Отклонения отдельных параметров и выполнение требований к точности подтверждаются соответствующими измерениями.